ZENITH Maschinenfabrik GmbH
AAC बोर्ड निर्मिती कार्यशाळा
  • AAC बोर्ड निर्मिती कार्यशाळाAAC बोर्ड निर्मिती कार्यशाळा

AAC बोर्ड निर्मिती कार्यशाळा

तुमच्या AAC बोर्ड मॅन्युफॅक्चरिंग वर्कशॉपसाठी उच्च दर्जाची, टिकाऊ उपकरणे शोधत आहात? ZENITH सह भागीदार! आम्ही एक कारखाना आहोत जो 20,000 ते 300,000 घनमीटर वार्षिक क्षमतेसह संपूर्ण AAC बोर्ड उत्पादन प्रक्रिया हाताळण्यास सक्षम असलेल्या पूर्ण सुसज्ज मशीन्स ऑफर करतो. परस्पर फायदेशीर सहयोग सुरू करण्यासाठी आमच्याशी संपर्क साधा.

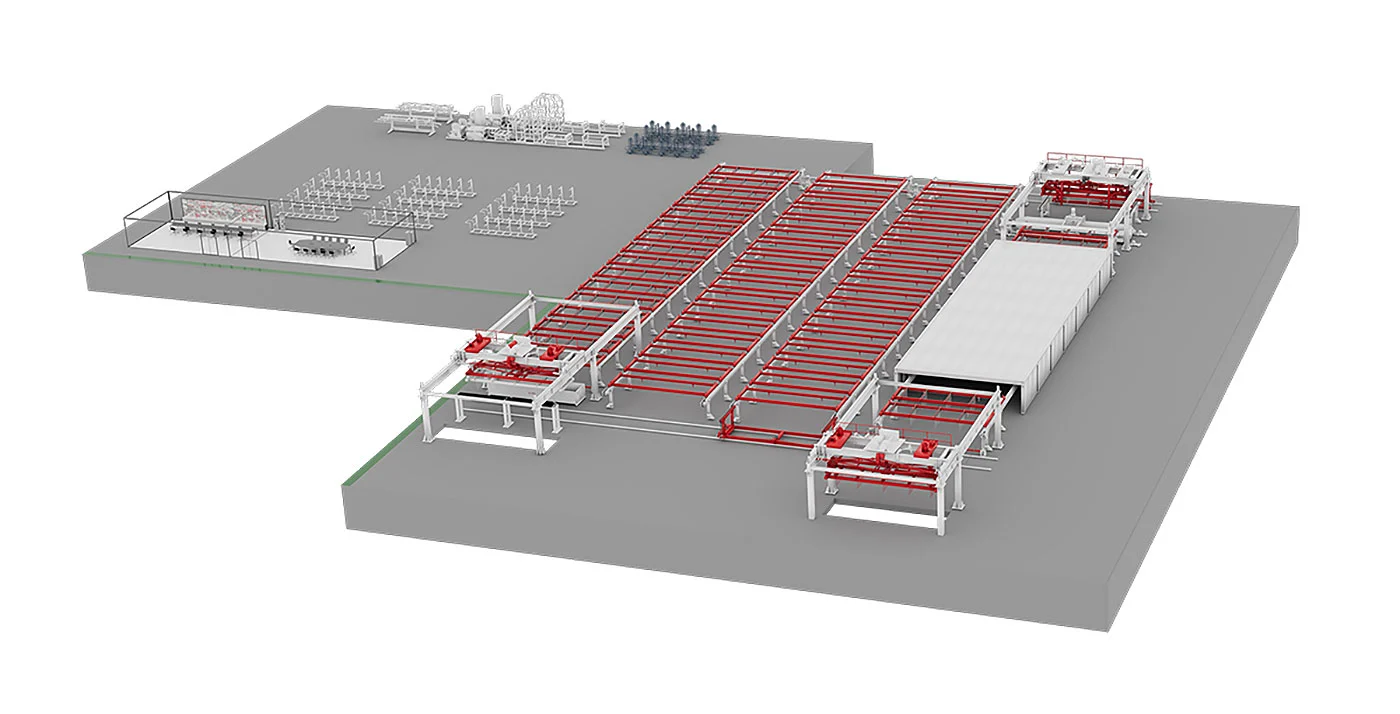
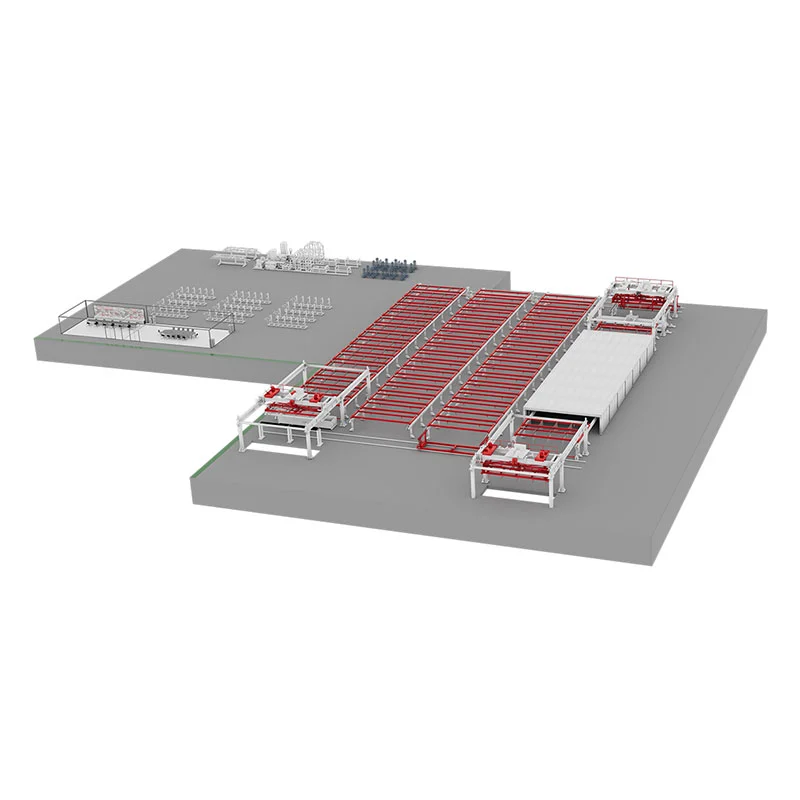
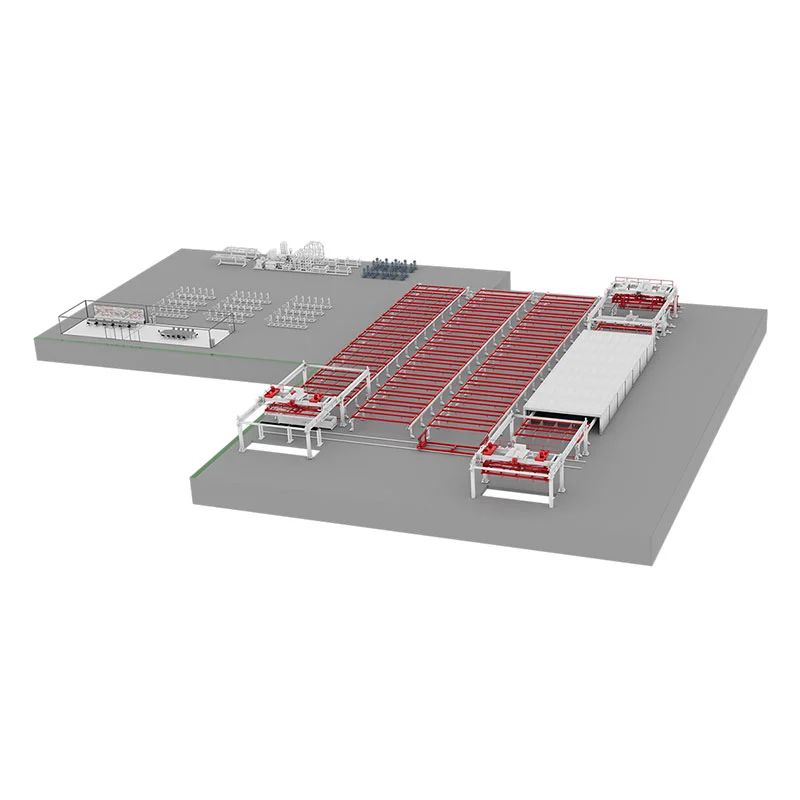
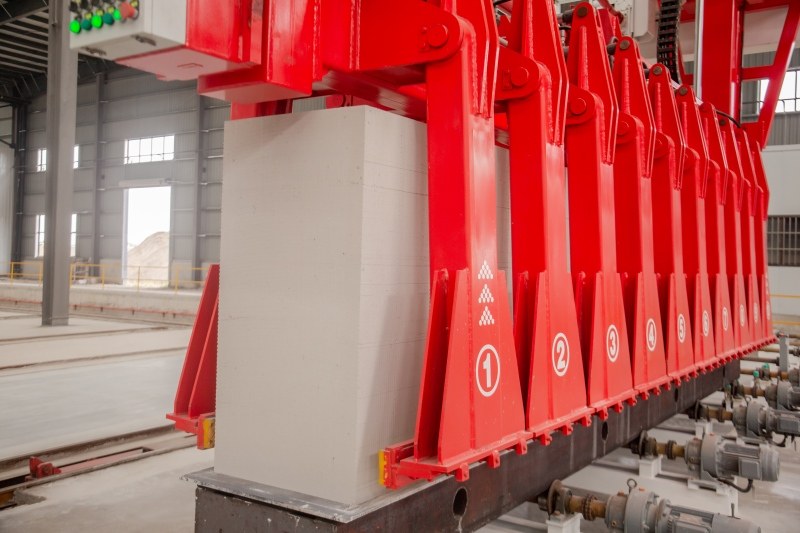
आमची प्रगत AAC बोर्ड मॅन्युफॅक्चरिंग वर्कशॉप एरेटेड काँक्रिट (AAC) बोर्डांचे अत्यंत स्वयंचलित, यांत्रिकी उत्पादन सक्षम करते. बॅचिंग, फोमिंग, कटिंग आणि ऑटोक्लेव्हिंग यांसारख्या प्रक्रियांद्वारे, कार्यशाळा फ्लाय ॲश, सिलिका वाळू आणि स्लॅगवर सच्छिद्र AAC काँक्रिटमध्ये प्रक्रिया करू शकते जे हलके असले तरी उत्कृष्ट थर्मल आणि ध्वनी इन्सुलेशन देते. आमची उपकरणे प्रक्रियेसाठी पूर्णपणे कॉन्फिगर केलेली आहेत, विशेषत: कटिंग आणि ऑटोक्लेव्हिंग चरणांमध्ये, कारण एक पायरी उत्पादनाची अचूकता निर्धारित करते आणि दुसरी तयार उत्पादनाच्या गुणवत्तेसाठी मुख्य प्रक्रिया आहे.

उत्पादन प्रक्रिया विहंगावलोकन

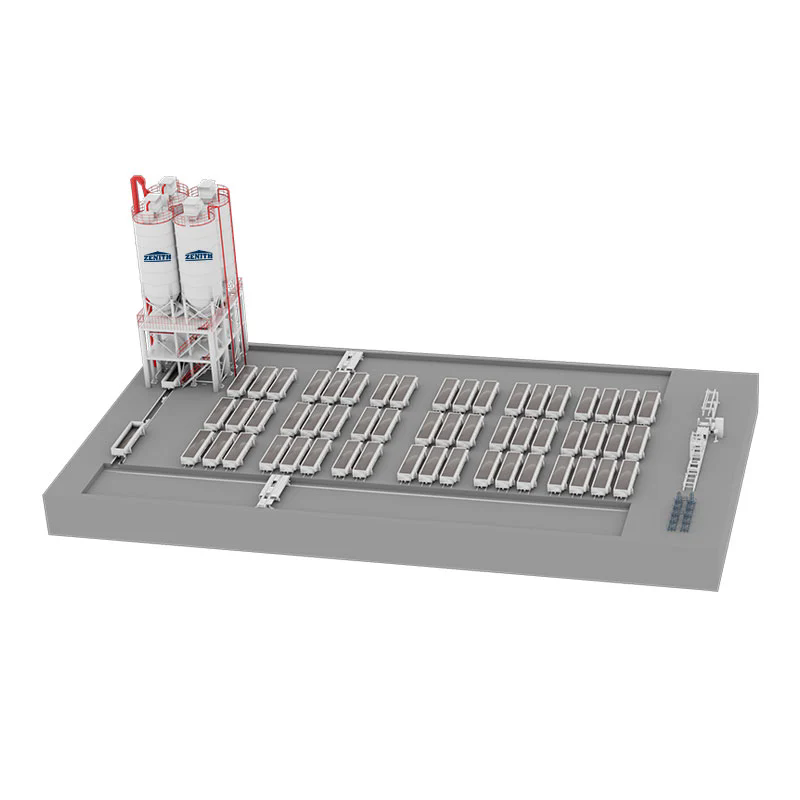
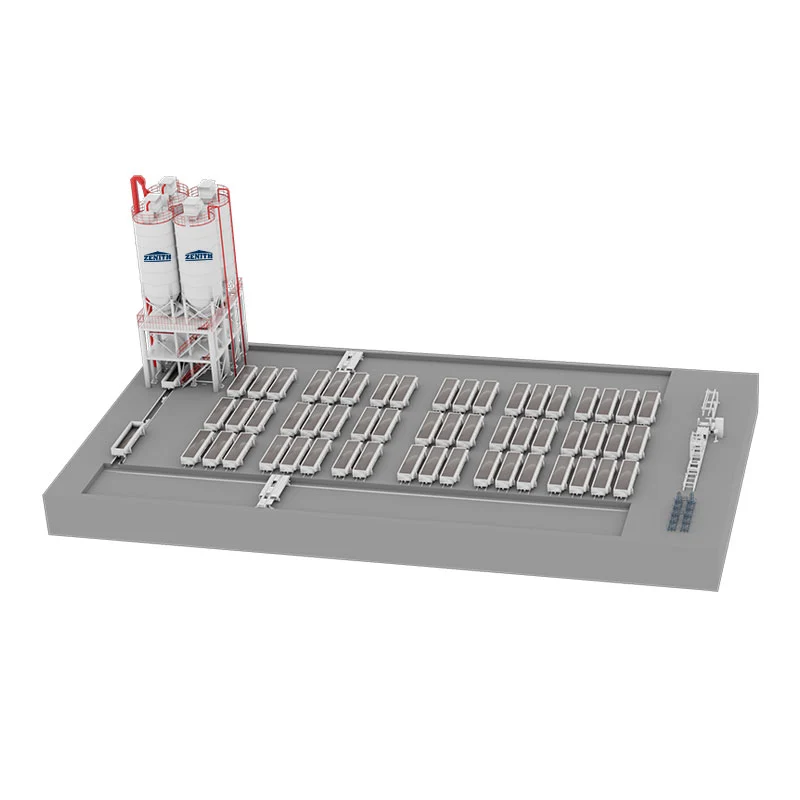
1. एरेटेड काँक्रिट ब्लॉक कच्चा माल साठवणूक आणि पुरवठा: कच्चा माल ट्रकद्वारे कारखान्यात नेला जातो. फ्लाय ॲश (किंवा वाळू, दगडाची भुकटी) कच्च्या मालाच्या आवारात मध्यभागी स्थित असते आणि आवश्यकतेनुसार हॉपरमध्ये लोड केली जाते. बॅग किंवा मोठ्या प्रमाणात सिमेंट सिमेंट सायलोमध्ये साठवले जाते आणि आवश्यकतेनुसार हॉपरमध्ये लोड केले जाते. रसायने आणि ॲल्युमिनियम पावडर स्वतंत्र रासायनिक आणि ॲल्युमिनियम पावडर सायलोमध्ये साठवले जातात आणि आवश्यकतेनुसार उत्पादन कार्यशाळेत स्वतंत्रपणे नेले जातात.

2. एरेटेड काँक्रीट ब्लॉक कच्चा माल प्रक्रिया: फ्लाय ॲश (किंवा वाळू, दगडाची पावडर) बॉल मिलमध्ये इलेक्ट्रोमॅग्नेटिक व्हायब्रेटिंग फीडर आणि बेल्ट कन्व्हेयरद्वारे दिले जाते. बारीक ग्राउंड फ्लाय राख (किंवा वाळू, दगड पावडर) नंतर साठवणीसाठी स्लरी टाक्यांमध्ये पंप केली जाते.

3. एरेटेड ब्लॉक बॅचिंग, मिक्सिंग आणि कास्टिंग: चूना आणि सिमेंट पावडर बॅचिंग सायलोच्या खाली स्क्रू कन्व्हेयरद्वारे पोहोचवले जातात. संचयी वजनासाठी सामग्री क्रमशः स्वयंचलित वजनाच्या स्केलवर दिली जाते. स्केलच्या खाली असलेला स्क्रू कन्व्हेयर कास्टिंग मिक्सरमध्ये समान रीतीने सामग्री जोडतो.

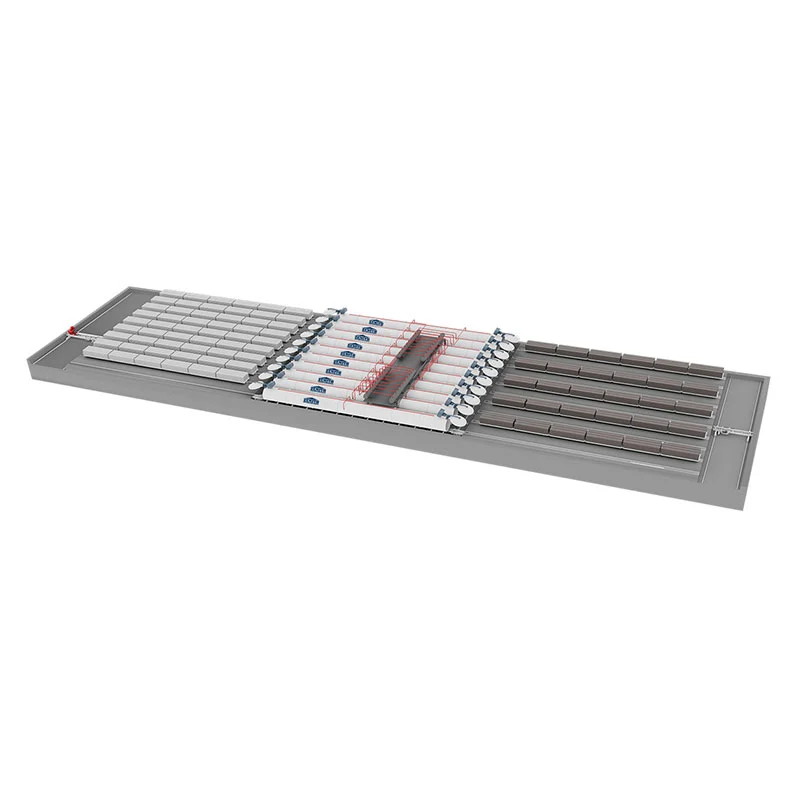
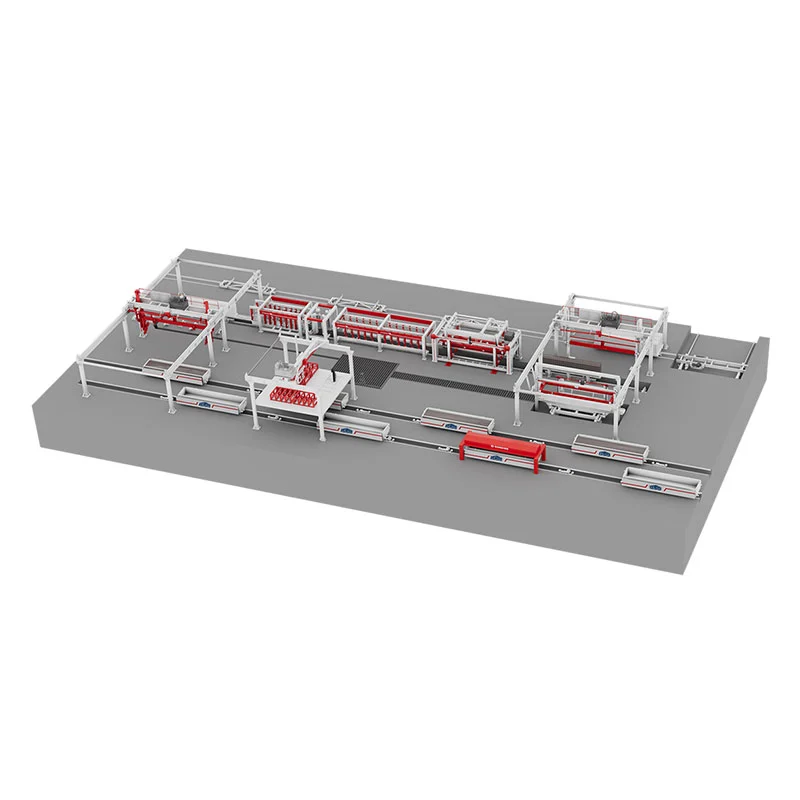
4. एरेटेड ब्लॉक्सचे प्रारंभिक क्युरिंग आणि कटिंग: कास्टिंग केल्यानंतर, गॅस निर्मिती आणि प्रारंभिक कंडेन्सेशनसाठी कन्व्हेयर चेनद्वारे साचा प्रारंभिक क्यूरिंग चेंबरमध्ये ढकलला जातो. खोलीचे तापमान 50-70℃ आहे, आणि प्रारंभिक उपचार वेळ 1.5-2 तास आहे (ही प्रक्रिया अनुकूल भौगोलिक परिस्थितीनुसार वगळली जाऊ शकते). सुरुवातीच्या उपचारानंतर, नकारात्मक दाब होईस्ट मोल्ड फ्रेम आणि बिलेटला आधीपासून ठेवलेल्या तळाच्या प्लेटसह कटिंग टेबलवर उचलते. मोल्ड फ्रेम काढली आहे. कटिंग मशीन नंतर ट्रान्सव्हर्स आणि रेखांशाचा कट करते आणि बिलेटच्या ब्रेड सारखी टोके गिरवते. मोल्ड फ्रेम मॅन्युअल क्लीनिंग आणि डीग्रेझिंगसाठी मोल्ड ट्रान्सपोर्ट वाहनावर परत फडकावली जाते आणि नंतर पुढील कास्टिंगसाठी असेंबलीसाठी मोल्ड कारवर फडकावली जाते. कट बिलेट्स, खालच्या प्लेटसह, ओव्हरहेड क्रेनद्वारे कारवर फडकवले जातात आणि प्रत्येक थरामध्ये चार सपोर्टसह दोन थरांमध्ये स्टॅक केले जातात. अनेक कार कार एकत्र गटबद्ध केल्या आहेत.

AAC Board Manufacturing Workshop

चौकशी पाठवा
संपर्क माहिती
ग्राहकांची जवळीक ही आमची ताकद आहे. जेव्हा तुम्हाला आमची गरज असेल तेव्हा तुम्ही आमच्यावर अवलंबून राहू शकता. तुमच्यासाठी जगभरात उपलब्ध राहण्यासाठी आणि जेव्हा महत्त्वाचे असेल तेव्हा शक्य तितक्या लवकर प्रतिक्रिया देण्यास सक्षम होण्यासाठी आम्ही सर्वकाही करतो.
ZENITH Maschinenfabrik GmbH
Zenith-Straße 1
D-57290 Neunkirchen

संपर्क फॉर्म पाठवून, तुम्ही सहमत आहात की तुमचा डेटा तुमच्या विनंतीवर प्रक्रिया करण्यासाठी वापरला जाऊ शकतो (पुढील माहिती आणि रद्द करण्याच्या सूचना डेटा संरक्षण घोषणेमध्ये आढळू शकतात).

X
आम्ही तुम्हाला एक चांगला ब्राउझिंग अनुभव देण्यासाठी, साइट रहदारीचे विश्लेषण करण्यासाठी आणि सामग्री वैयक्तिकृत करण्यासाठी कुकीज वापरतो. ही साइट वापरून, तुम्ही आमच्या कुकीजच्या वापरास सहमती देता. गोपनीयता धोरण
नकार द्यास्वीकारा